sv


Kretsbrytaranslutning: Terminaler, vridmoment och kontaktgränssnitt förklaras
Det finns ett ögonblick vid varje idrifttagning av ställverk som avgör om dagen slutar enligt schemat: momentnyckeln klickar på den sista terminalbulten på en 630 A matarbrytare, och någon sträcker sig efter mikroohmmetern för att jämföra de tre faserna. Nästan varje problem med strömbrytarens anslutning som dyker upp månader senare – en plint som är mycket varmare än sina grannar, ett störande utlösning vid 80 % belastning, en missfärgad klack – bestämdes långt före det ögonblicket, i fyra val: vilket gränssnitt som användes, hur ledaren förbereddes, hur tät skarven gjordes och om kontaktsystemet inuti höljet fortfarande var anpassat för strömmen.
Den korta versionen: en strömbrytaranslutning är en kedja av tre leder - kraftterminalen, kontaktvägen inuti höljet och den sekundära styrkretsen - och den misslyckas vid den svagaste länken, inte vid den tätaste bulten. Vridmoment är nödvändigt men aldrig tillräckligt. Avsnitten nedan förklarar hur varje länk beter sig, vad som ska specificeras och vad som ska kontrolleras innan panelen slås på.
En strömbrytaranslutning är tre gränssnitt, inte ett
När en installatör säger "anslutningen" menar de vanligtvis linjen och lastterminalerna. Det är bara ett av tre gränssnitt, och på en gjuten höljebrytare sitter alla tre inom några centimeter från varandra.
- Strömavslutningar. Linjesidan och lastsidans pads där kabelskor eller samlingsskenor landar. Strömmen här går från några tiotals ampere på en 63 A-ram upp till flera tusen på en 6300 A-luftbrytare.
- Den interna kontaktvägen. Från terminalen går ström genom höljet till den rörliga kontakten, den stationära kontakten och de flexibla flätorna som leder ström mot mekanismen. Kontaktkraften ställs in av fjädrar och av mekanismen, och den är inte justerbar i fält.
- Sekundär- och styrkretsar. Hjälp- och larmkontakter, shuntutlösningar, underspänningsutlösningar och motoroperatörer. Strömmarna är milliampere, men en lös eller omvänd kontrollkabel förhindrar antingen fjärrutlösning eller löser ut brytaren i fel ögonblick.
Behandla de tre som separata acceptanskriterier. En skarv som klarar en vridmomentkontroll kan fortfarande vara en dålig anslutning om de interna kontakterna är slitna, och en brytare med perfekta kontakter kan fortfarande överhettas eftersom en klack krympts med fel dyna.
Isometrisk vy: plintplattan, kontaktsystemet inuti det förseglade höljet och de sekundära terminalerna är tre olika leder med tre olika fellägen.
Bolt-On, Plug-In eller uttagbar: Matcha gränssnittet med jobbet
Det fysiska sättet som en brytare ansluter till samlingsskenan avgörs normalt i konstruktionsstadiet, och det fixar underhållsproceduren för de kommande tjugo åren. Alla tre lågspänningsalternativen är fortfarande i stor användning, och ingen av dem är automatiskt bättre än de andra.
| Gränssnitt | Hur konduktören landar | Hur ser underhållet ut | Typisk användning |
|---|---|---|---|
| Bolt-on (fast) | Kabelsko eller samlingsskena skruvad direkt på anslutningsplattan | Brytare kan inte tas bort utan att isolera och lossa ledarna | Matare och slutfördelning där lasten kan stängas av |
| Plug-in | Brytkäftar tryckta på fasta samlingsskenor; en plug-in enhet bär den rörliga halvan | Brytaren byter på några minuter, men panelen måste fortfarande isoleras först | Fördelningstavlor med flera identiska utgående vägar |
| Uttagbar | Brytare monterad på ett chassi som ställs mellan anslutna, testade och frånkopplade lägen | Ställning separerar huvudkontakterna; samlingsskenans sida förblir spänningssatt tills panelen isoleras uppströms | Ingångar, busskopplingar och kritiska matare i ställverk |
Skillnaden som fångar människor ut är säkerhet snarare än bekvämlighet. Både plug-in och utdragbara brytare låter dig byta ut en enhet snabbt, men endast den utdragbara versionen ger ett definierat utfällt läge med huvudkontakterna separerade inuti facket.
Märkströmsområden som täcks av komponentserien
Stångens längd skalas till det största betyget som visas (6400 A). Områden är seriebetygen som publiceras i komponentkatalogen för varje plattform.
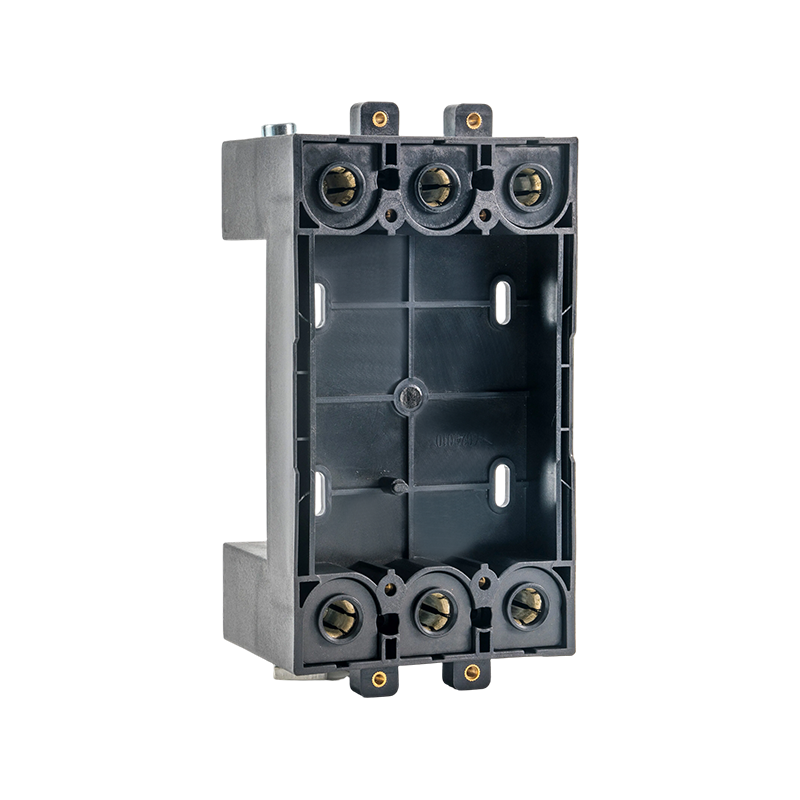 MZ2 Series MCCB Plug-in Device för 100–800 A ramar Externt tillbehör som låter kompatibla 100–800 A gjutna höljesbrytare bytas ut utan att koppla bort inkommande eller utgående kablar; ledande krets använder T2 koppar. Visa produkt →
Anslutningen inuti höljet: Kontakttryck som du inte kan åter dra åt
Allt nedströms terminalen är en anslutning som ingen kan dra åt igen. Den rörliga kontaktenheten - kontaktarm, spetsar, tryckfjäder, flexibla flätor och svetsfogen mellan fläta och arm - bär full belastningsström och varje felström som brytaren avbryter. Kontakttrycket faller gradvis när mekanismen slits, eftersom bågprodukter avsätts på spetsarna och när flätor tröttnar. Terminalbultarna stannar precis som de lämnades.
Två praktiska slutsatser följer. För det första pekar en fas som går varmare än sina grannar vid samma belastning vanligtvis inuti höljet snarare än mot öronen, så en termisk skanning slår en omkontroll av vridmomentet som en diagnostik. För det andra är delar som dessa kvalificerade föremål snarare än råvaruhårdvara: att ändra ett flättvärsnitt eller en svetsprocess förändrar värme- och kortslutningsbeteendet för hela enheten, vilket är anledningen till att tillverkare omkvalificerar brytaren snarare än att beställa om vilken kontaktenhet som är billigast. En kort promenad genom vad som sitter inuti en strömbrytare i formgjuten hölje visar samma komponenter från monteringssidan.
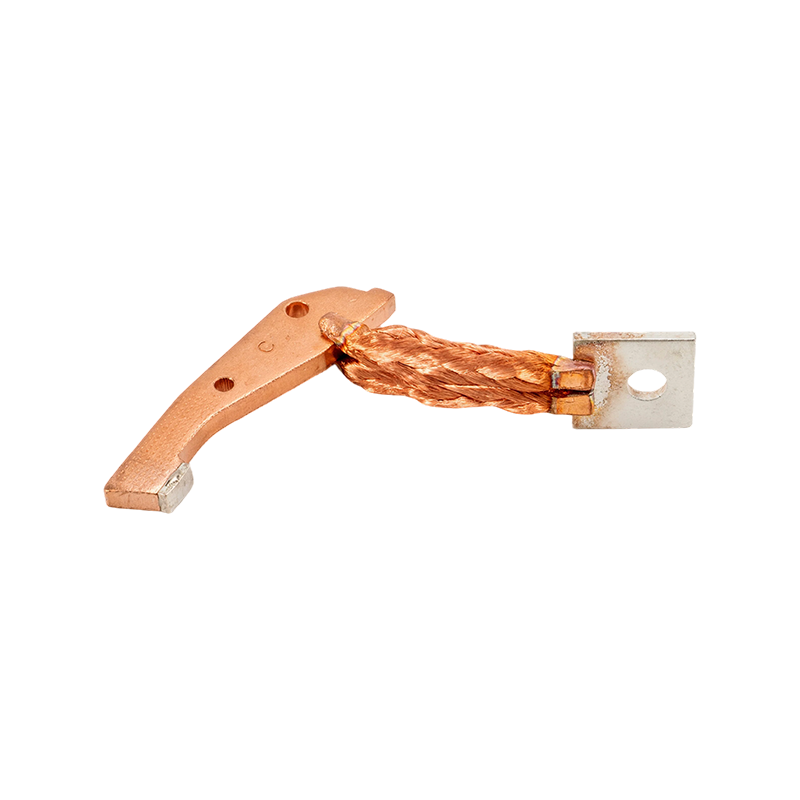 KYM Series Formed Case Moving Contact Svetsenhet OEM rörlig kontaktsvetsenhet för KYM-125 till KYM-800 MCCB; tillverkaren anger kompatibilitet med ledande internationella brytarmärken för tillverkning eller reparationsförsörjning. Visa produkt →
Ledarförberedelse och vridmoment: där de flesta heta lederna börjar
Två leder orsakar de flesta av de heta terminalerna som finns på fältet, och båda är gjorda för hand: den krympta klacken och den bultade terminalen.
Börja med metallen. Koppar är förlåtande; aluminium är det inte. Aluminiumoxid återbildas inom några minuter efter stålborstning, så ledaren måste slipas, beläggas med en fogmassa avsedd för ändamålet, och separeras från en kopparterminal med en bimetallisk övergångsplatta eller en aluminiumklack. Sammansättningen utesluter luft och fukt — det är inte ett fyllmedel för ett gap och det kompenserar inte för en lös bult. Krimpade klackar bör tillverkas med den form som specificeras för den fliken och kabelstorleken, och ett prov som skurits upp och inspekteras är fortfarande den billigaste kvalitetskontrollen som finns på plats.
Vridmomentet är den andra halvan. Använd värdet som är tryckt i instruktionsbladet för brytaren du faktiskt installerar, inte en generisk tabell: terminalhårdvara, brickstaplar, gängstorlekar och plätering skiljer sig åt mellan plattformarna, och en siffra som är korrekt för en ram kan ta bort gängorna på en annan. Två vanor skiljer en skarv som varar från en som misslyckas - en kalibrerad momentnyckel istället för en slagdrivare eller en känslabaserad bedömning, och en färglinje över bulthuvudet så att nästa person kan se om den har rört sig sedan idrifttagningen.
Acceptans mäts slutligen i temperaturökning, inte i vridmoment. IEC 61439-1 anger temperaturhöjningsgränser för terminalerna och samlingsskenorna i en enhet, och det vanliga fältsäkert är en termisk skanning tagen med panelen under en meningsfull belastning. En samlingsskena som ser frisk ut vid 10 % belastning säger väldigt lite om hur den beter sig vid 70 %.
Samlingsskena och flexibla anslutningar över 630 A-gränsen
Över ungefär 400 A till 630 A slutar anslutningsarbete att vara kabelarbete och blir samlingsskenor: platta kopparskenor, ofta två till fyra per fas, bultade igenom med hårdvara som måste hålla sin förspänning genom tusentals termiska cykler.
Tre detaljer avgör om den leden överlever. Plätering: förtennad stång är normalt för ställverk inomhus, medan silver eller ett tyngre plåtskikt används där fogen blir varmare eller förväntas bli störd vid underhåll. Förberedelse: en oxiderad eller repad kontaktyta måste rengöras och, i många verkstäder, pläteras om, eftersom oxid som fastnat under en skruvförband inte försvinner när bulten dras åt. Rörelse: styva stänger bultade mellan en brytarterminal och en fast samlingsskena överför varje expansionscykel till terminalen, så en flexibel kopparkoppling – laminerade folier eller en flätad shunt – absorberar den rörelsen och håller bultförbandet stabilt.
Koppardelar på denna nivå är vanligtvis gjorda för att rita snarare än plockade från en katalog, så toleransen för stången, dess hålmönster och dess plätering spelar lika stor roll som själva brytaren. Köpare som behöver både katalogbrytardelar och ritningsbaserat koppararbete vill vanligtvis veta om Leverantörens verksamhet omfattar standardkomponenter och specialbearbetning av koppar innan de skickar den första förfrågan.
 Kopparstänger med hög renhet för ledande kopplingar eller stödkomponenter Kopparstänger tillverkade av ett substrat med hög renhet och avsedda för bearbetning till ledande kopplingar eller stödkomponenter; inga ytterligare specifikationer anges. Visa produkt →
Vad du ska kontrollera innan du får energi
En anslutning som klarar dessa sex kontroller ger sällan problem i drift. En anslutning som hoppar över dem brukar meddela sig vid sämsta möjliga belastning.
- Varje kraftuttag vrids till brytartillverkarens publicerade värde, med skiftnyckeln inom sitt kalibreringsdatum.
- Ledare och klackar inspekterade med avseende på strängskador, korrekt avisoleringslängd och rätt pressform.
- Fas-till-fas kontaktresistans jämfört med en mikroohmmeter, med eventuella avvikelser undersökta innan spänningssättning.
- Sekundärledningar kontrollerade mot schemaritningen, sedan shuntutlösning, underspänningsutlösning och hjälpkontakter bevisade genom att manövrera brytaren.
- Spelrum och barriärer verifierade, utan verktyg, brickor eller spån kvar inuti facket.
- Isolationsresistans mätt före spänningssättning, sedan en termisk skanning tagen vid första tillfälle under verklig belastning.
Vanliga frågor
Q1. Vad är en strömbrytaranslutning?
Det är tre leder i serie: linje- och lastterminalerna där kabeln eller samlingsskenan är bultad, kontaktsystemet inuti det förseglade höljet och den sekundära styrledningarna. Anslutningen fungerar bara så bra som dess svagaste led.
Q2. Vilket vridmoment ska jag använda på MCCB terminalbultar?
Oavsett vad brytartillverkarens instruktionsblad anger för den modellen och terminalstorleken. Undervridning överhettar fogen och övervridningsremsorna gängar eller sträcker bulten, så använd en kalibrerad skiftnyckel och markera bulten efteråt.
Q3. Kan jag ansluta en aluminiumkabel direkt till en kopparterminal?
Inte bar metall till bar metall. Aluminiumoxid återbildas inom några minuter och aluminium-kopparövergången korroderar i fuktig luft. Slipa och blanda aluminiumet, separera sedan metallerna med en bimetallisk övergångsplatta eller en aluminiumkropp.
Q4. Plug-in eller uttagbar MCCB - vilket är bättre för underhåll?
Båda tillåter ett snabbt byte av brytare. Endast den utdragbara versionen har ett definierat utfällt läge med huvudkontakterna separerade, vilket är anledningen till att den dominerar inkommande och kritiska matare. Insticksenheter kräver fortfarande att panelen isoleras först.
F5. Hur kontrollerar jag kontaktresistansen efter att ha anslutit en brytare igen?
Injicera likström genom varje fas med en mikroohmmeter, jämför de tre avläsningarna med varandra och med värdet som registrerats vid idrifttagningen och undersök alla faser som visar märkbart högre innan belastningen appliceras.
F6. Varför löser sig min brytare direkt efter återanslutningen?
Vanligtvis ett problem med kontrollledningar snarare än en strömanslutning: en shuntutlösning eller underspänningsutlösning kopplad till fel sida, hjälpkontakter som är normalt stängda när schemat behöver normalt öppnas, eller en underspänningsutlösning som hålls inne utan matning. Kontrollera det sekundära schemat först, leta sedan efter en kortslutning i belastningen.
Tidigare inlägg
Drawout effektbrytare Guide: rack, kontaktsystem och komponentval
Nästa inlägg
Vilka organisationer testar och listar strömbrytare? UL och Intertek förklarade
Relaterade produkter
-
-
Kopparsubstrat med hög renhet kan bearbetas till ledande kontakter eller stödkomponenter.
See Details -
Ger konsekvent ledningsförmåga och flexibilitet, stöder strömöverföring i medel- och lågspänningsutrustning, med bred installationsanpassningsförmåga. Stöder förbättrad strömkapacitet och temper...
See Details -
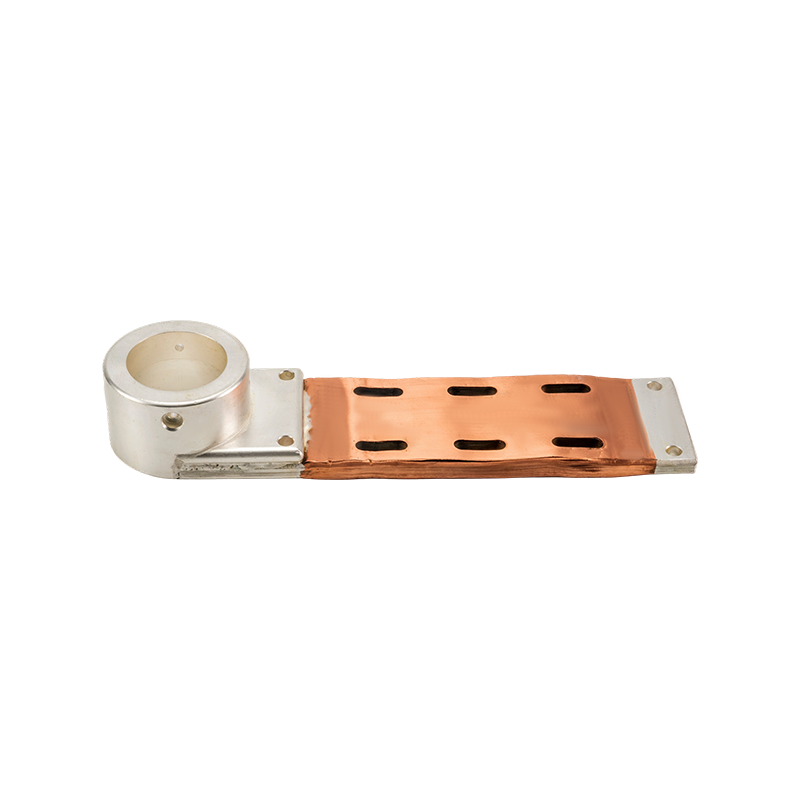
Ger konsekvent ledningsförmåga och flexibilitet, stöder strömöverföring i medel- och lågspänningsutrustning, med bred installationsanpassningsförmåga. Stöder förbättrad strömkapacitet och temper...
See Details -
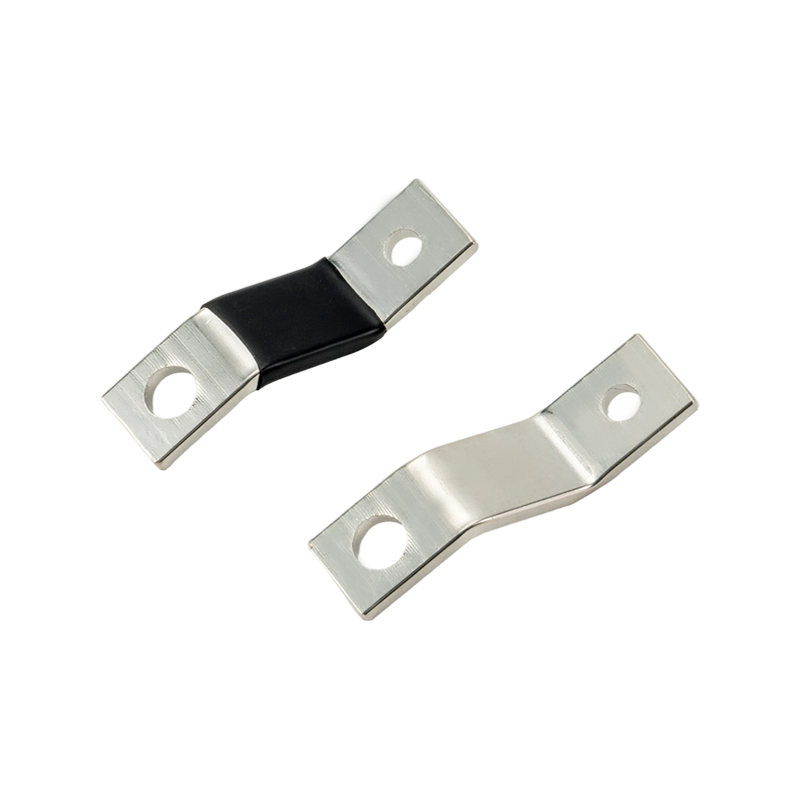
En kopparskena av bussningstyp är en kopparkomponent med en metallbussning installerad i änden eller anslutningen av kopparskenan. Den är utformad för att förbättra anslutningsstyrkan, förbättra ko...
See Details -
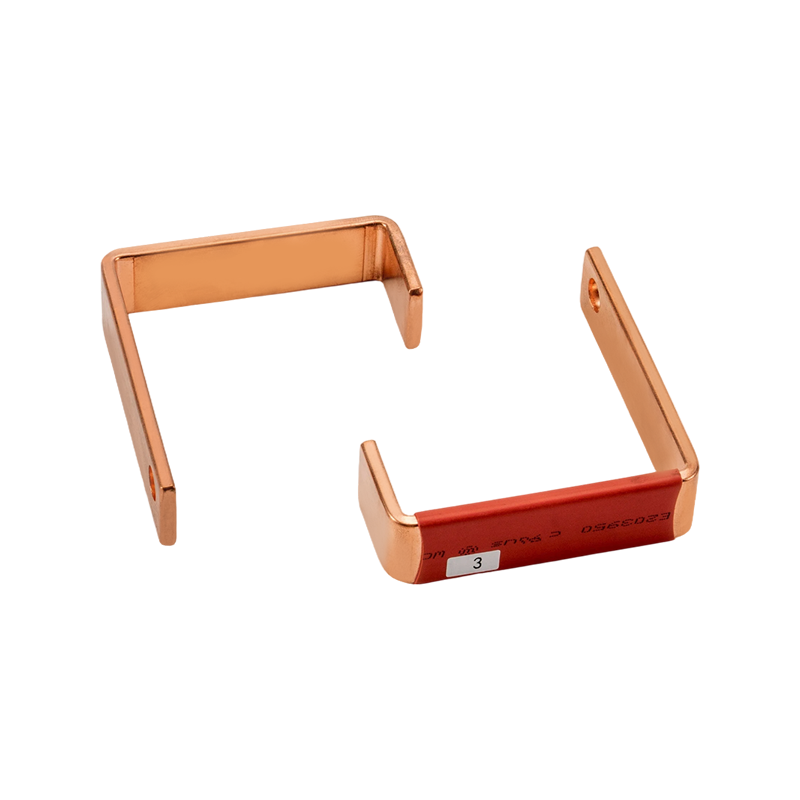
En kopparskena av bussningstyp är en kopparkomponent med en metallbussning installerad i änden eller anslutningen av kopparskenan. Den är utformad för att förbättra anslutningsstyrkan, förbättra ko...
See Details
Upphovsrätt @ Kaiyuanfeng Electrical Machinery Manufacturing Co.,Ltd Alla rättigheter reserverade.
OEM MCCB Tillbehör Tillverkare
ISO-certifierad effektbrytarfabrik