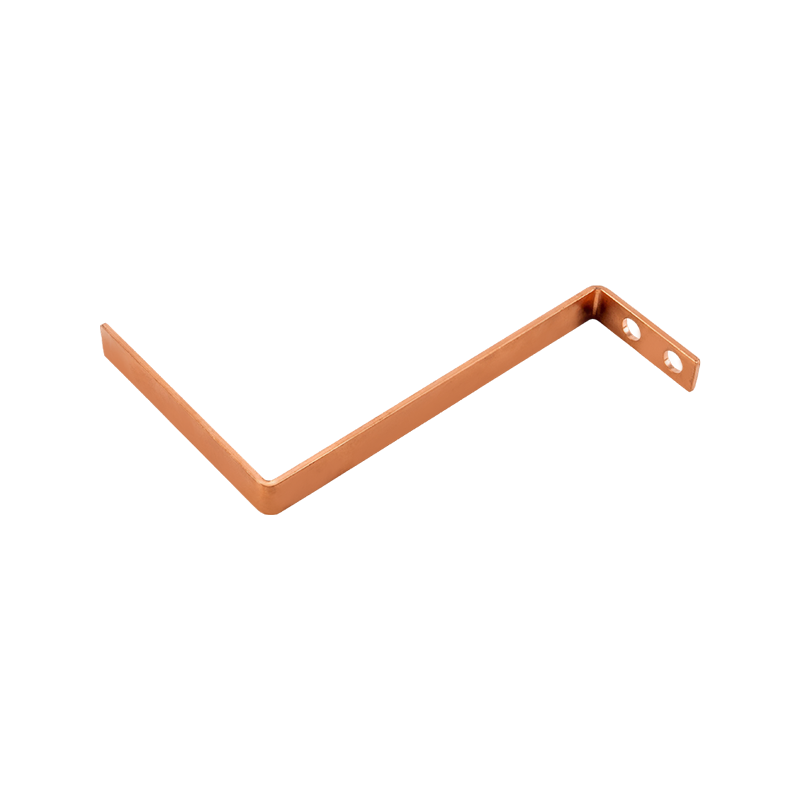
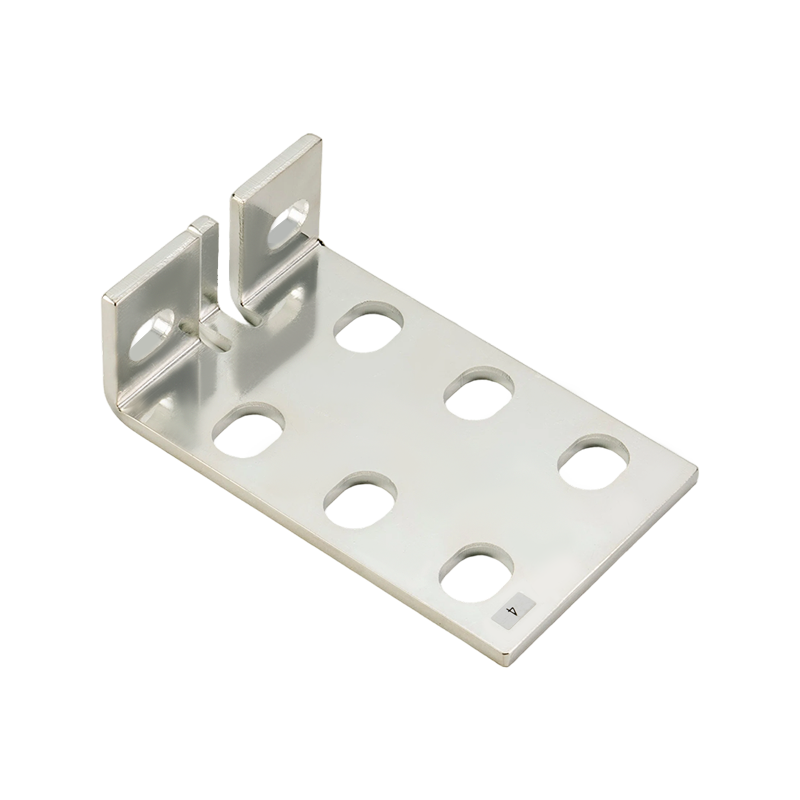
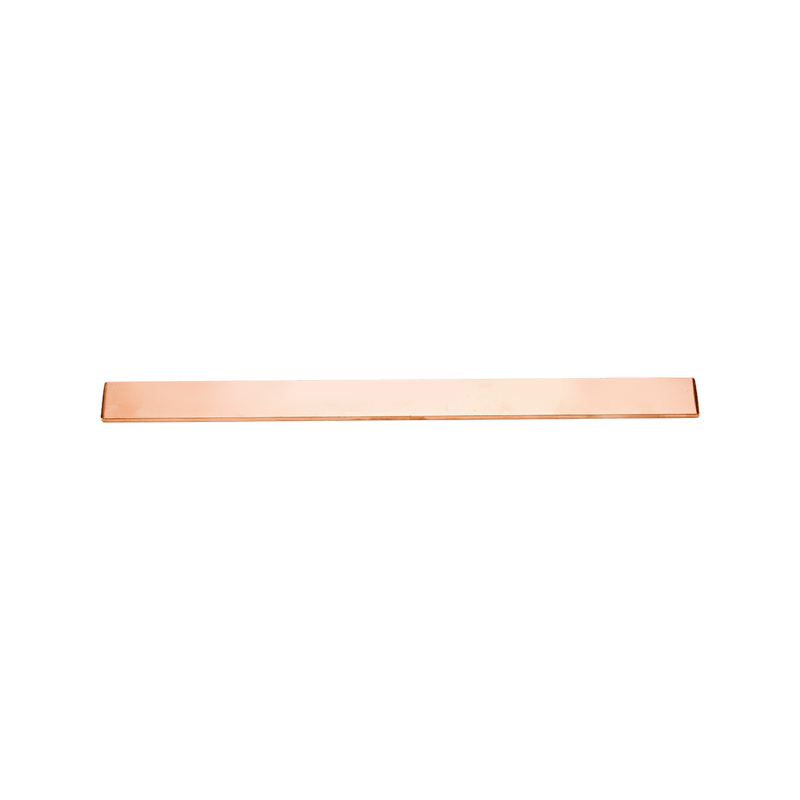
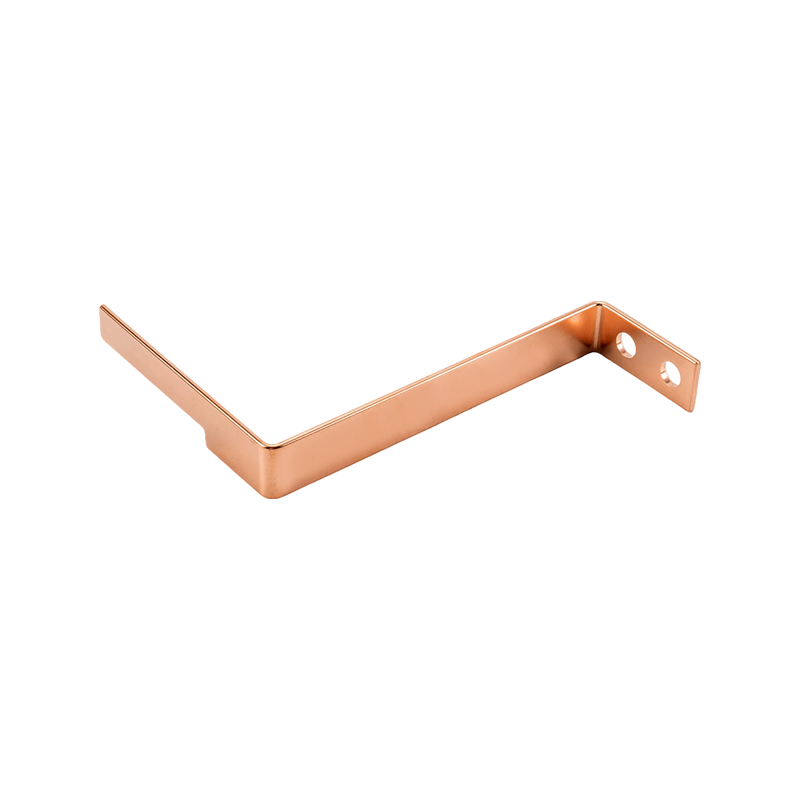
Stämplade kopparskenor och Kopparstämpling kretsbrytare delar är elektriska precisionskomponenter tillverkade av koppar eller kopparlegeringar genom stansning, bockning, formning och relaterad metallbearbetningsteknik. De används i stor utsträckning i kretsbrytare i formgjuten hölje (MCCB), distributionsutrustning, ställverk, nya energisystem, industriell styrutrustning och elektriska lågspänningsaggregat.
Koppar är brett vald för strömförande komponenter på grund av dess höga elektriska ledningsförmåga, goda termiska prestanda, duktilitet och lämplighet för precisionsformning. För B2B-tillverkare är målet inte bara att producera en ledande metalldel, utan att uppnå stabil elektrisk prestanda, noggranna dimensioner, pålitlig mekanisk styrka och repeterbar massproduktion .
Stämplade koppardelar kan integrera hål, slitsar, böjar, monteringsdetaljer och anslutningsytor i en komponent. Jämfört med sammansättningar gjorda av flera individuellt bearbetade delar, kan detta tillvägagångssätt minska antalet komponenter och förbättra tillverkningskonsistensen när designen är lämplig för stämpling.
2. Varför används koppar i stor utsträckning för kretsbrytarkomponenter?
(1) Hög elektrisk konduktivitet
Koppar ger utmärkt elektrisk ledningsförmåga, vilket gör den lämplig för samlingsskenor, terminaler, kontakter, strömbanor och andra ledande komponenter. Internationella standardvärden för glödgad koppar används vanligtvis som referenspunkter för elektrisk ledningsförmåga, där koppar har ca. 58 MS/m konduktivitet vid 20°C beroende på materialkvalitet och specifikation.
(2) Bra termisk prestanda
Elektrisk ström genererar värme genom motstånd. En korrekt utformad kopparskena kan ge en strömbana med låg resistans, vilket hjälper till att hantera ledande förluster. Den faktiska temperaturökningen beror dock på tvärsnittsarea, ström, kontaktresistans, kapslingsförhållanden, omgivningstemperatur, ventilation och installationskonfiguration snarare än kopparmaterial enbart.
(3) Utmärkt formbarhet
Koppar och lämpliga kopparlegeringar kan stansas och böjas till komplexa geometrier. Detta gör dem lämpliga för strömbrytarkomponenter som kräver flera hål, böjar, anslutningspunkter eller monteringsfunktioner inom ett kompakt utrymme.
(4) Pålitlig kontaktprestanda
Släta och noggrant formade kontaktytor hjälper till att stödja lågt och stabilt kontaktmotstånd. I kretsbrytarapplikationer är dimensionsnoggrannhet och yttillstånd särskilt viktiga eftersom dålig kontaktkvalitet kan öka lokal uppvärmning och påverka den elektriska tillförlitligheten på lång sikt.
3. Hur tillverkas stämplade kopparskenor?
- Materialval: Koppar eller kopparlegering väljs enligt konduktivitet, mekanisk hållfasthet, formningskrav, korrosionsbeständighet och applikationsförhållanden.
- Materialförberedelse: Kopparremsa eller ark förbereds till den erforderliga tjockleken och bredden för stämpling.
- Precisionsstämpling: Progressiva eller dedikerade pressformar kan bilda hål, slitsar, profiler och andra geometriska egenskaper.
- Böjning och formning: Sekundära formningsprocesser skapar den tredimensionella geometrin som krävs av strömbrytarenheten.
- Ytbehandling: Beroende på applikationen kan plätering eller andra ytbehandlingar övervägas för att förbättra kontaktegenskaper, korrosionsbeständighet eller kompatibilitet med passande komponenter.
- Inspektion: Dimensioner, hålpositioner, planhet, böjar, yttillstånd och andra kritiska egenskaper kontrolleras före leverans.
För B2B-produktion i stora volymer kan stämpling ge betydande repeterbarhet. Till exempel kan en strömbrytartillverkare som producerar tiotusentals komponenter per månad dra nytta av dedikerade verktyg eftersom samma dyna upprepade gånger kan producera standardiserad geometri med kontrollerade dimensioner.
4. Vilka typer av kopparstämplingsdelar används i effektbrytare?
Vanliga kopparstämplingskomponenttyper och deras typiska funktioner i elektrisk utrustning. | Kopparkomponent | Typisk funktion | Viktiga krav |
| Kopparskena | Huvud- eller hjälpströmsväg | Konduktivitet, tvärsnitt, planhet, dimensionsnoggrannhet |
| Terminalkontakt | Elektrisk anslutning mellan ledare | Kontaktkvalitet, hålposition, mekanisk styrka |
| Kopparkontaktdel | Konduktivt gränssnitt inom brytaren | Yttillstånd, konduktivitet, slitstyrka |
| Bildad kopparlänk | Ansluter olika elektriska sektioner | Böjnoggrannhet, isoleringsavstånd, dimensionsstabilitet |
Den exakta geometrin beror på MCCB-ramen, märkström, polkonfiguration, inre struktur och anslutningsdesign. För OEM-produktion utvecklas koppardelar ofta från kundritningar eller prover för att säkerställa exakt integration med den kompletta brytaren.
5. Stämplade, vulkaniserade och hylsade kopparskenor för B2B-applikationer
Vårt sortiment av kopparskenor stöder olika material, med jämn ledningsförmåga och stabil mekanisk hållfasthet. De finns i stämplade, vulkaniserade och ärmförsedda strukturer , lämplig för hög-/lågspänningsdistribution, nya energisystem och industriell styrutrustning.
Tillverkade av ren koppar, kopparlegeringar eller specialanpassade material, dessa samlingsskenor har exakt tillverkning och pålitlig prestanda.
- Designad för att anpassa sig till olika arbetsförhållanden, balanserar konduktivitet och mekanisk styrka för långsiktig stabilitet och korrosionsbeständighet.
- Snäva dimensionstoleranser säkerställer konsekventa hålpositioner, böjningar och planhet, vilket stöder tillförlitlig montering på plats.
- Stämpling, vulkanisering och hylsor möjliggör flexibla strukturella former för att möta olika designkrav.
- Släta kontaktytor stödjer lågt kontaktmotstånd och stabil ledningsförmåga.
- Vulkaniserade och hylsade samlingsskenor inkluderar integrerade isoleringsskikt, som stöder konsekvent isoleringsprestanda och kontrollerade säkerhetsavstånd.
Den här serien stöder olika material och tillverkningsprocesser, med pålitlig prestanda och flexibla anpassningsmöjligheter för kraftdistribution, ny energi och industriella tillämpningar.
6. Hur väljer man kopparsamlingsskenor för MCCB och kraftfördelning?
- Materialklass: Välj ren koppar eller en lämplig kopparlegering enligt konduktivitet och mekaniska krav.
- Tjocklek och bredd: Bestäm tvärsnittsmåtten enligt strömförande krav och termisk utformning.
- Hålnoggrannhet: Se till att monterings- och anslutningshålen är exakt i linje med terminaler, fästelement och passande komponenter.
- Böjningsgeometri: Bekräfta böjradie, vinkel, orientering och dimensionstoleranser för korrekt montering.
- Isoleringsstruktur: Bestäm om bar, sleeved eller vulkaniserad konstruktion är lämplig för den nödvändiga isoleringen och avstånden.
- Ytbehandling: Utvärdera om applikationen kräver plätering eller annan ytbehandling för det elektriska gränssnittet.
- Produktionsvolym: För krav på stora volymer kan dedikerade stämplingsverktyg förbättra konsistensen och produktionseffektiviteten.
Ett praktiskt exempel är en MCCB-skena med hög strömstyrka som kräver flera monteringshål och två exakta böjar. Istället för att producera varje detalj genom separata bearbetningsoperationer, kan en progressiv stansnings- och formningsprocess integrera flera funktioner i en repeterbar tillverkningssekvens. Detta kan hjälpa till att minska monteringsstegen och förbättra dimensionskonsistensen.
Jiangsu Kaiyuanfeng Electrical Machinery Manufacturing Co., Ltd. är en tillverkare av tillbehör för kretsbrytare i formgjuten hölje och grossistföretag för kopparstämpling av kretsbrytare, etablerat i Taizhou i augusti 2013 med ett initialt registrerat kapital på 5 miljoner yuan. Företaget är en tillverkare av nyckelbrytarkomponenter som integrerar FoU, design, produktion, försäljning och service.
Företaget följer kärnvärdena "att bygga en solid grund genom stadighet, vidga horisonter via uthållighet och skapa integritet med ansvar", och upprätthåller grundprincipen om "integritet, win-win-samarbete och banbrytande för framtiden". Med ledning av filosofin att "teknisk innovation driver framsteg och kvalitetsservice stöder utveckling", införlivas kundkrav i processer från FoU till tillverkning.
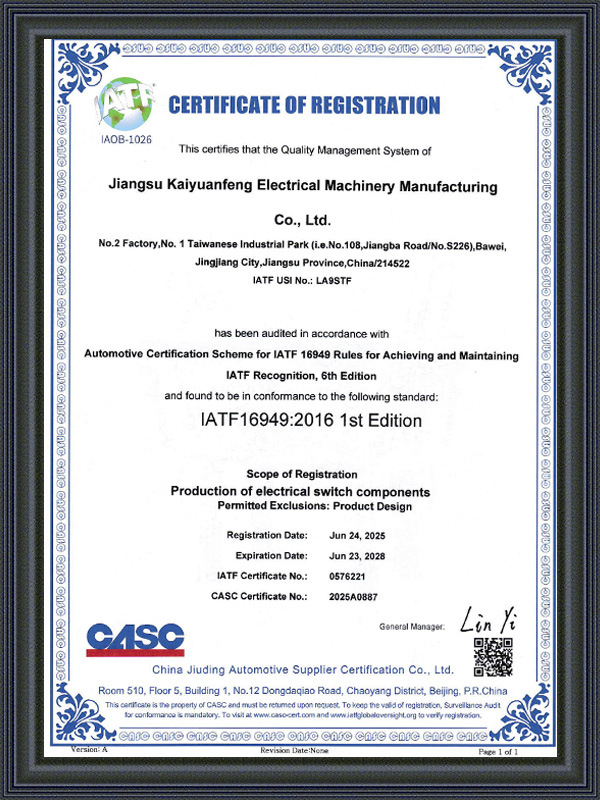
Dess innovation stöds av 28 relaterade patent , som tar itu med viktiga industriutmaningar inom utveckling och tillverkning av brytarkomponenter. Företaget har erhållit ISO-certifiering och implementerar ett ledningssystem anpassat till internationella standarder för att stödja operativ effektivitet och kvalitetssäkring.
För OEM, MCCB-tillverkare, elgrossister, ställverksföretag och systemintegratörer kan företaget stödja skräddarsydda kopparstämplingskomponenter baserat på tekniska ritningar, prover, materialkrav, dimensionsspecifikationer och produktionsvolymer. Detta gör den lämplig för både standardiserad kopparsamlingsskenas inköp och projektspecifik utveckling av brytarkomponenter.
8. Vanliga frågor om stansade kopparsamlingsskenor och kopparstämplingskretsbrytardelar
Q1. Vad används stämplade kopparskenor till?
Stämplade kopparskenor används för att bära och distribuera elektrisk ström inom ställverk, MCCB:er, distributionskort, strömförsörjning, ny energiutrustning och industriella styrsystem. Stämpling tillåter tillverkare att integrera hål, slitsar, böjar och monteringsfunktioner i samlingsskenan. Detta gör stansade samlingsskenor särskilt lämpliga för OEM-applikationer med stora volymer där repeterbara dimensioner och effektiv montering är viktigt.
Q2. Varför är koppar att föredra för strömbrytare samlingsskenor?
Koppar kombinerar hög elektrisk ledningsförmåga med god termisk prestanda, duktilitet och formbarhet. Dessa egenskaper gör den lämplig för strömförande delar som behöver passa in i kompakta elektriska enheter. Samlingsskenans prestanda beror dock också på tvärsnittsdimensioner, kontaktresistans, anslutningskvalitet, omgivningsförhållanden och termisk design. Att välja enbart koppar garanterar inte en viss strömförande kapacitet.
Q3. Vad är skillnaden mellan stansade kopparskenor och bearbetade koppardelar?
Stämpling använder speciella stansar och pressar för att forma ark- eller bandmaterial med hög repeterbarhet, medan bearbetning tar bort material genom skäroperationer. Stämpling är generellt fördelaktigt för större produktionsvolymer och komponenter med upprepade hål, profiler och böjar. Bearbetning kan vara mer flexibel för prototyper eller komplexa geometrier med lägre kvantiteter. Den lämpliga processen beror på geometri, tolerans, material, årlig volym, verktygsinvesteringar och produktionsschema.
Q4. Hur tjock ska en kopparskena vara?
Det finns ingen universell tjocklek för kopparskenor. Erforderlig tjocklek och bredd beror på kontinuerlig ström, tillåten temperaturökning, omgivningstemperatur, kapslingsförhållanden, ventilation, ledningarrangemang, krav på kortslutningsmotstånd och tillämpliga standarder. Till exempel kan två samlingsskenor med samma tvärsnittsarea ha olika termiskt beteende om deras installationsförhållanden skiljer sig. Ingenjörer bör dimensionera samlingsskenor baserat på den kompletta elektriska och termiska designen snarare än att använda en enda tjockleksregel.
F5. Kan kopparskenor anpassas enligt ritningar?
Ja. Anpassade kopparskenor kan tillverkas enligt 2D-ritningar, 3D-modeller, prover eller specificerade dimensioner. Anpassning kan inkludera kopparkvalitet, tjocklek, bredd, håldiameter, hålposition, böjvinkel, böjradie, planhet, ytbehandling, isoleringshylsa, vulkaniserad isolering och förpackning. För OEM-order rekommenderas att tillhandahålla en detaljerad ritning med kritiska toleranser eftersom även några millimeters positionsavvikelse kan påverka monteringen i kompakta brytarkonstruktioner.
F6. Är stämplade koppardelar lämpliga för MCCB-tillverkning?
Ja. Stämplade koppardelar är allmänt lämpade för MCCB-tillverkning när materialet, geometrin, elektrisk klassificering och mekaniska krav är korrekt konstruerade. De kan användas för samlingsskenor, ledande länkar, plintar, anslutningskomponenter och andra strömförande strukturer. Precisionsstämpling är särskilt användbar för massproduktion eftersom den kan bibehålla konsekventa hålpositioner, böjar och profiler över stora produktionssatser.
F7. Vilket kopparmaterial är bäst för stämplade brytardelar?
Det bästa materialet beror på den nödvändiga balansen mellan elektrisk ledningsförmåga, styrka, formbarhet, korrosionsbeständighet och kostnad. Koppar med hög ledningsförmåga väljs ofta för strömförande tillämpningar, medan kopparlegeringar kan övervägas när högre mekanisk hållfasthet eller specifika formningsegenskaper krävs. Köpare bör specificera nödvändig materialstandard och elektriska eller mekaniska egenskaper snarare än att bara begära "koppar" för en OEM-komponent.
F8. Vad ska jag ge när jag beställer delar för kopparstämpling i grossistledet?
För en korrekt offert, tillhandahåll delritning eller prov, kopparmaterialkvalitet, tjocklek, dimensioner, toleranser, hålspecifikationer, böjkrav, ytbehandling, isoleringskrav, årlig kvantitet, förpackningskrav och målapplikation. MCCB-tillverkare bör också tillhandahålla relevant brytarmodell eller monteringsritning när det är möjligt. Dessa detaljer gör det möjligt för leverantören att utvärdera verktygskrav, produktionskapacitet, kvalitetskontrollpunkter och enhetskostnad mer exakt.
F9. Hur kan jag minska kostnaderna för stämplade kopparskenor för OEM-produktion?
Kostnaden kan ofta optimeras genom att förbättra materialutnyttjandet, minska onödiga sekundära operationer, designa effektiva stämplingslayouter, standardisera materialtjocklekar och välja lämpliga verktyg baserat på årlig volym. Till exempel kan en del med stor volym motivera progressiv stämplingsverktyg, medan en liten prototypsats kan vara mer ekonomisk med enklare verktyg. Köpare bör utvärdera den totala produktionskostnaden, inklusive materialanvändning, verktyg, sekundär bearbetning, inspektion och logistik, snarare än att jämföra stämplingspriset enbart.